
柔性线路板厂家常常是按卷采购基材,却按片加工。最近,欧洲一家柔性印刷电路制造商就向我们询问这样一台设备:一台简单的机器,把 PET、PI(聚酰亚胺)或 PEN 薄膜与薄铝层或铜层复合而成的卷料裁成片材。他们的卷料最宽 420 毫米,需要的片材最长 1500 毫米。
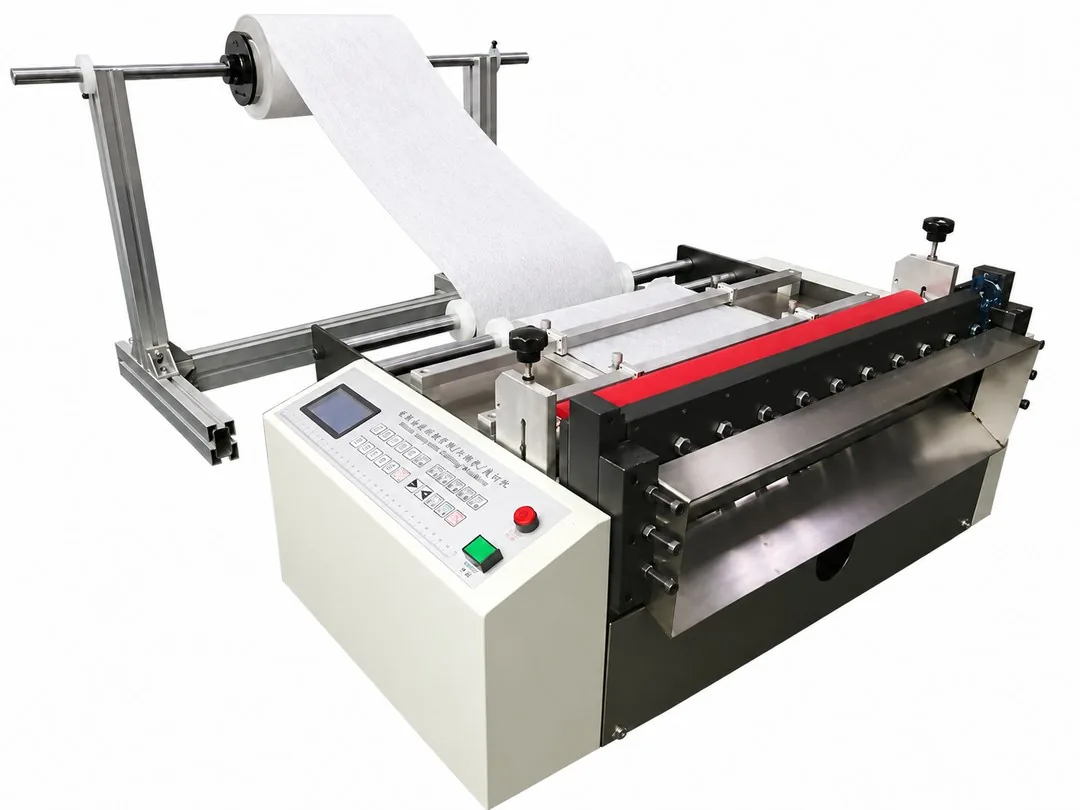
台式卷材切片机的工作方式,是从料卷送料并按设定长度横切。它是否适合某一种复合材料,取决于几个实际问题:选哪个宽度、一米半长的片裁下来之后去哪儿,以及薄膜与金属的复合材料在刀口处表现如何。下单前把这些问题想清楚,后面能省掉很多来回沟通。
按卷料宽度选机型,而不是按片材
卷材切片机是按不同宽度规格分别制造的,并不是一台机器覆盖所有尺寸。HESPER 台式系列有 300、400、500、600、700、800、1000、1200、1300、1500、1600 和 1800 毫米几种规格。420 毫米的卷料,可以先评估 500 毫米规格,再结合导向空间和实际料宽确认是否合适。
在卷料宽度之外留一些余量是有用的。复合材料的料卷不一定收得很正,材料导向也需要空间,才能让料带平直地进入送料辊。如果这台机器以后还要裁更窄的卷料,可以重新调整导向,并检查窄料是否能稳定、平直地送入。
先想好 1500 毫米的片要放在哪儿
片长在控制面板上设定,参考规格列出的裁切长度设定范围远超过 1500 毫米,具体以所选宽度规格确认为准。对这类长片,更值得关注的是整段送料是否平直、裁后尺寸是否符合要求,以及出料怎样承接。试切最好直接用计划生产的片长,而不只裁几张短片。一张 1.5 米长的薄复合片离开刀口时,大部分长度下面是空的。任它悬着或从台面滑下去,就可能起折、刮花,或者和前面的片乱了顺序。
在出料口放一张平整的承接台,长度不短于最长的片,有助于承接长片,减少悬垂和拖擦;台面还应保持清洁,与出料高度配合。如果需要把片材自动从刀口送走,HESPER 还有一款带预送料和输送带出料的裁切机,有 300、400、500、600 毫米四种工作宽度。对于 420 毫米卷料,可讨论 500 或 600 毫米规格,同时确认输送带的承接长度和出料方式是否适合 1500 毫米长片。
薄膜和金属,在同一把刀下表现不同
复合材料让两种很不一样的材料同时被切断。薄膜层,不论是 PET、PI 还是 PEN,韧而柔;铝层或铜层虽然薄,表现却像金属:切口可能留下小毛刺或轻微翻边,程度与金属种类、厚度、刀具及设置有关。有些复合材料在薄膜和金属箔之间还有胶层,在切口处的表现又会不同。
所以,最先裁出的试切片值得沿切边仔细看:金属层是否切得干净,是否一直到边缘都和薄膜贴合,金属一侧有没有毛刺。如果片材接下来要做曝光、蚀刻或层压,这些细节在后道工序里最要紧。这里的裁切是把料完全切断成独立的片;只切穿一层的半切是另一种工艺,不能默认可以做到。
保护金属表面
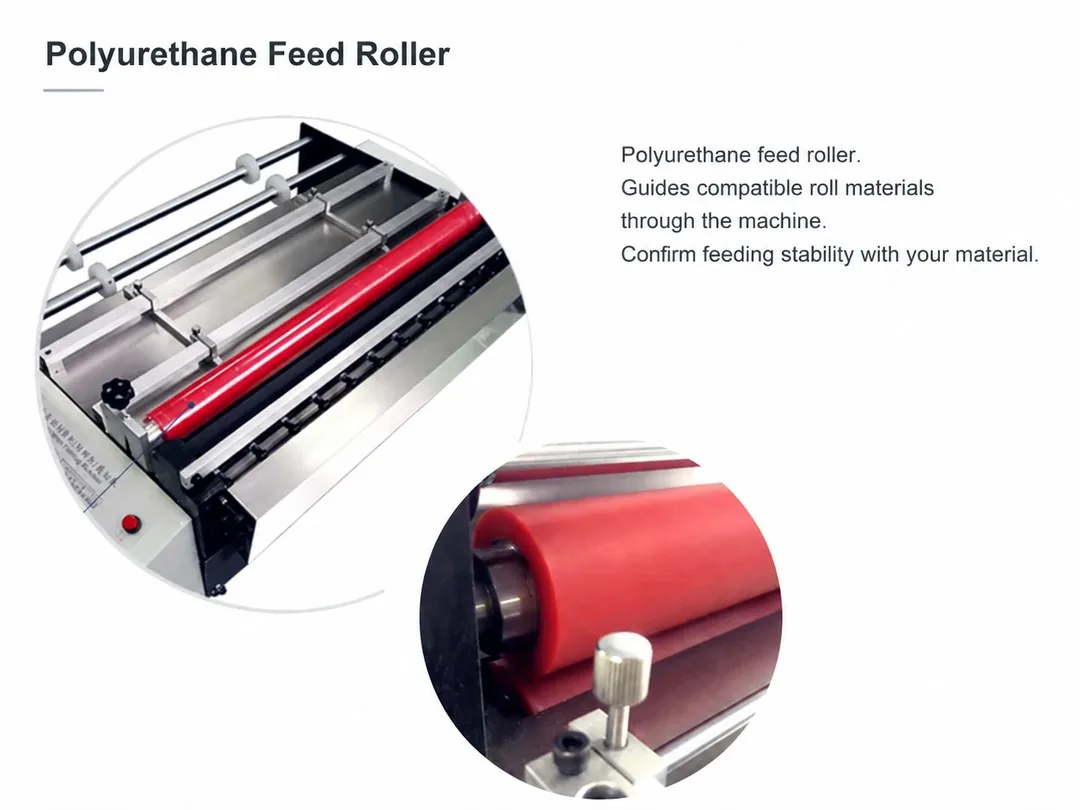
薄铜和薄铝表面很容易留痕。HESPER 卷材切片机系列的送料辊是聚氨酯材质,评估这类复合料时,要同时看送料是否稳定、金属面是否出现压痕或擦痕,不能只凭辊子的材质判断。送料辊保持干净也很重要,一粒小颗粒压在软箔上,可能在后续片材上反复留下印痕。
如果金属面带有保护膜,可连同保护膜一起试切,检查它是否影响送料、切边及后续揭膜。如果没有,先裁几片,在好的光线下检查金属表面,再决定整卷开裁。
料卷带来的卷曲,要提前预计
绕在卷芯上的复合材料,通常会保留一些卷曲记忆,片越长越明显。切片机负责把片裁下来,并不负责压平。如果下一道工序需要平整的片材,要提前想好裁后怎样叠放或压平,并把这一步放进试切里,这样看到的是真实结果,而不是台面上的一张单片。
如果是铜箔,我们关于检查起皱、切边损伤和片材平整度的文章,对裁后怎样检查片材讲得更详细。
询价时需要提供什么
一份有用的询价,既要说明尺寸,也要说明复合材料本身。请告诉我们薄膜种类和厚度、金属种类和厚度、是否有胶层或保护膜,卷料宽度、外径、卷芯尺寸和重量,需要裁切的片长范围,以及每天大约需要多少片。如果对切边、片长或垂直度有要求,也请一并说明。
先提供每种复合材料的照片和结构资料,再商定试切样品的数量与长度。样品应足够评估实际片长下的送料、切边和收料;如果目标是 1500 毫米长片,只看一小段材料还不够。完整系列见 HESPER 卷材切片机页面。