
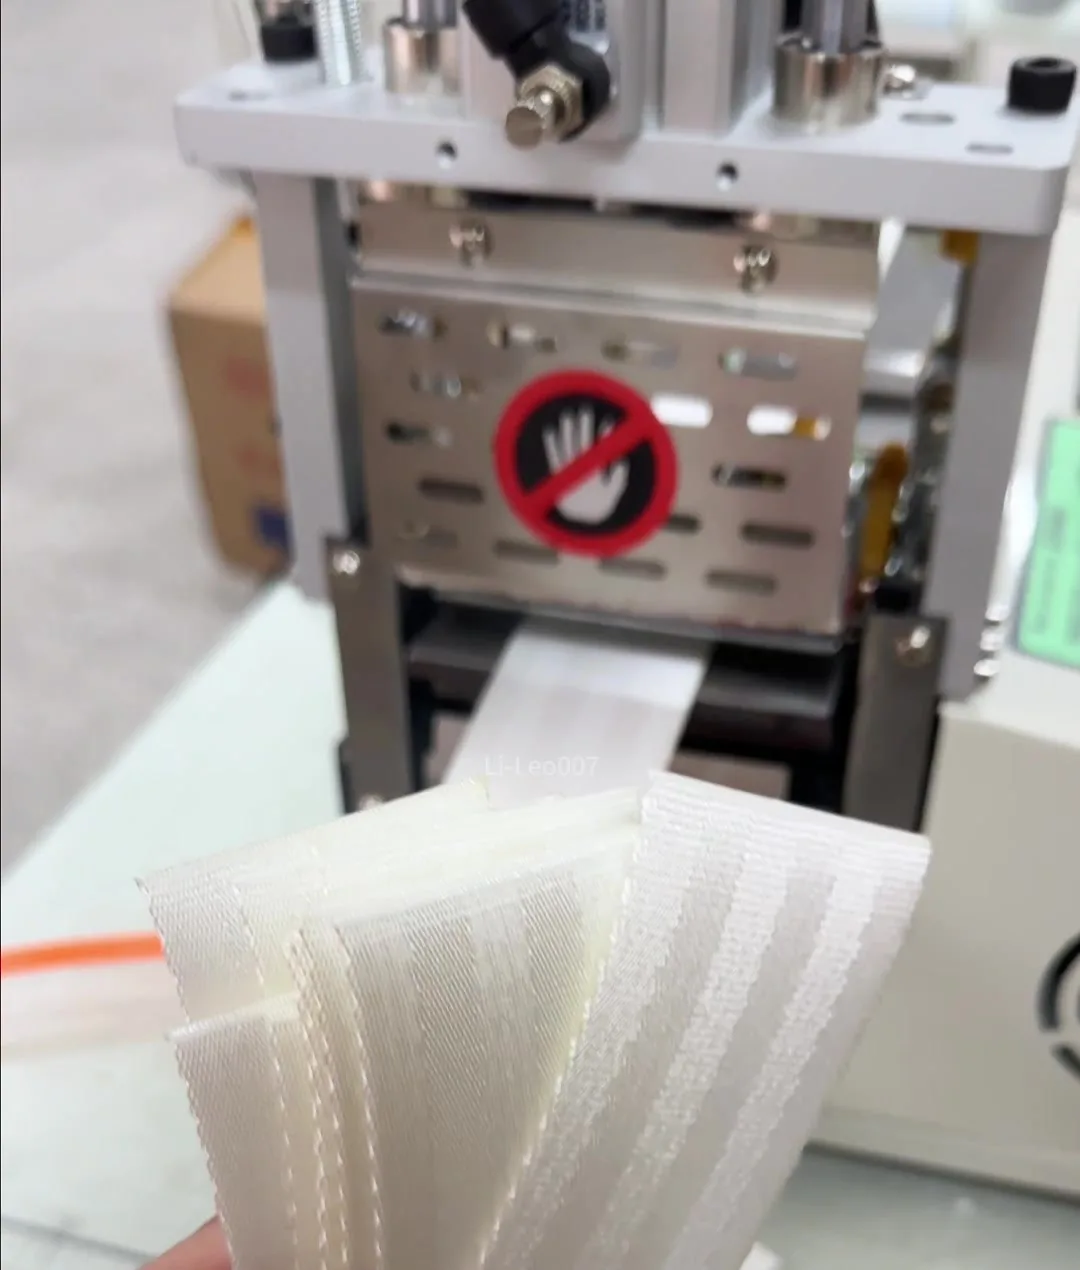
一叠厚织带刚从机器上裁下来,端头看着挺整齐,拿起来却发现片与片之间还连着几根丝;有的已经分开,端头稍一弯折又开始松散。后面的缝制、穿扣或包装只好停下来,再剪一次、再处理一次边。
遇到这种情况,先分清是“没有完全切断”,还是“切断后端头容易散开”。前者要查刀具和切断过程,后者要看材料是否适合热封、封边是否符合后道用途。把两件事混在一起,只顾着提高温度,往往找不到真正需要改的地方。
连着丝和容易散口,需要分开看
如果两片之间还有纤维相连,首先要解决的是切透的问题。它不一定只与切刀力量有关,刀口状态、刀具与材料的配合、切刀行程以及材料在切口处的位置,都值得一起检查。把连丝硬扯开,虽然能暂时分片,却可能把本来就不整齐的端头拉得更乱。
另一种情况是带片已经分开,但端头一弯、一揉就松散。这时要关注的是切边处理。表面看起来熔合,并不代表端头在后续搬运、缝制或穿扣时也能保持完整。视频开头拿起一叠裁好的带片,字幕提到切完还连着丝,这也提醒我们:判断一刀切得好不好,不能只看刚出料的那一眼。
厚度增加后,不能只靠升温
厚织带需要切断的材料更多,但同样厚的两条带子,纤维成分、织法和软硬程度也可能很不一样。厚度是选刀和试切的重要信息,却不能单独决定该用多大的力量、多少温度。
对于适合热封的热塑性织带,刀具要完成切断,切口也需要合适的受热条件。受热不足可能封得不牢,受热过多又可能让端头明显收缩、硬化或焦化。所以,当带子还连着丝时,先查完整切断;当带子已切开却容易散口时,再结合材料和端头要求评估热封效果,比一味加温更有方向。
视频里的气动切刀头,值得看什么
这段演示使用的是气动热切设备,切刀头上方可以看到气缸。视频说明刀具是针对这类厚织带定制的,随后展示了裁切和取出带片的过程。
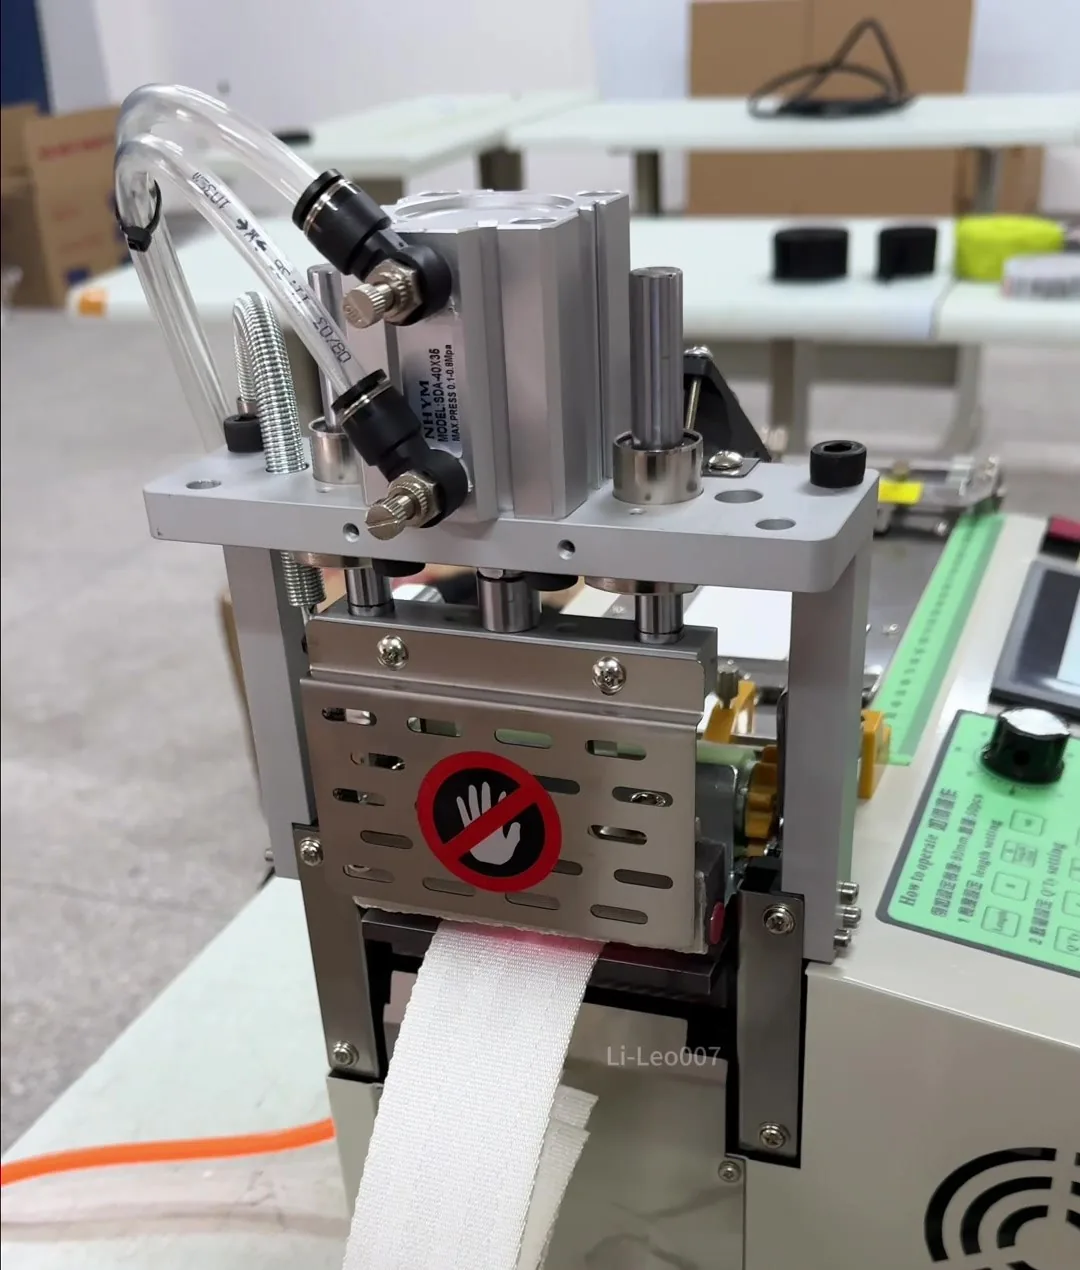
对正在选设备的客户,这段画面最有用的地方,是把注意力从“温度能调多高”转到“切刀配置是否适合这条带子”。需要结合实际材料看切断是否完整、端头是否合适,而不是只凭“气动”或“定制刀具”几个字判断结果。
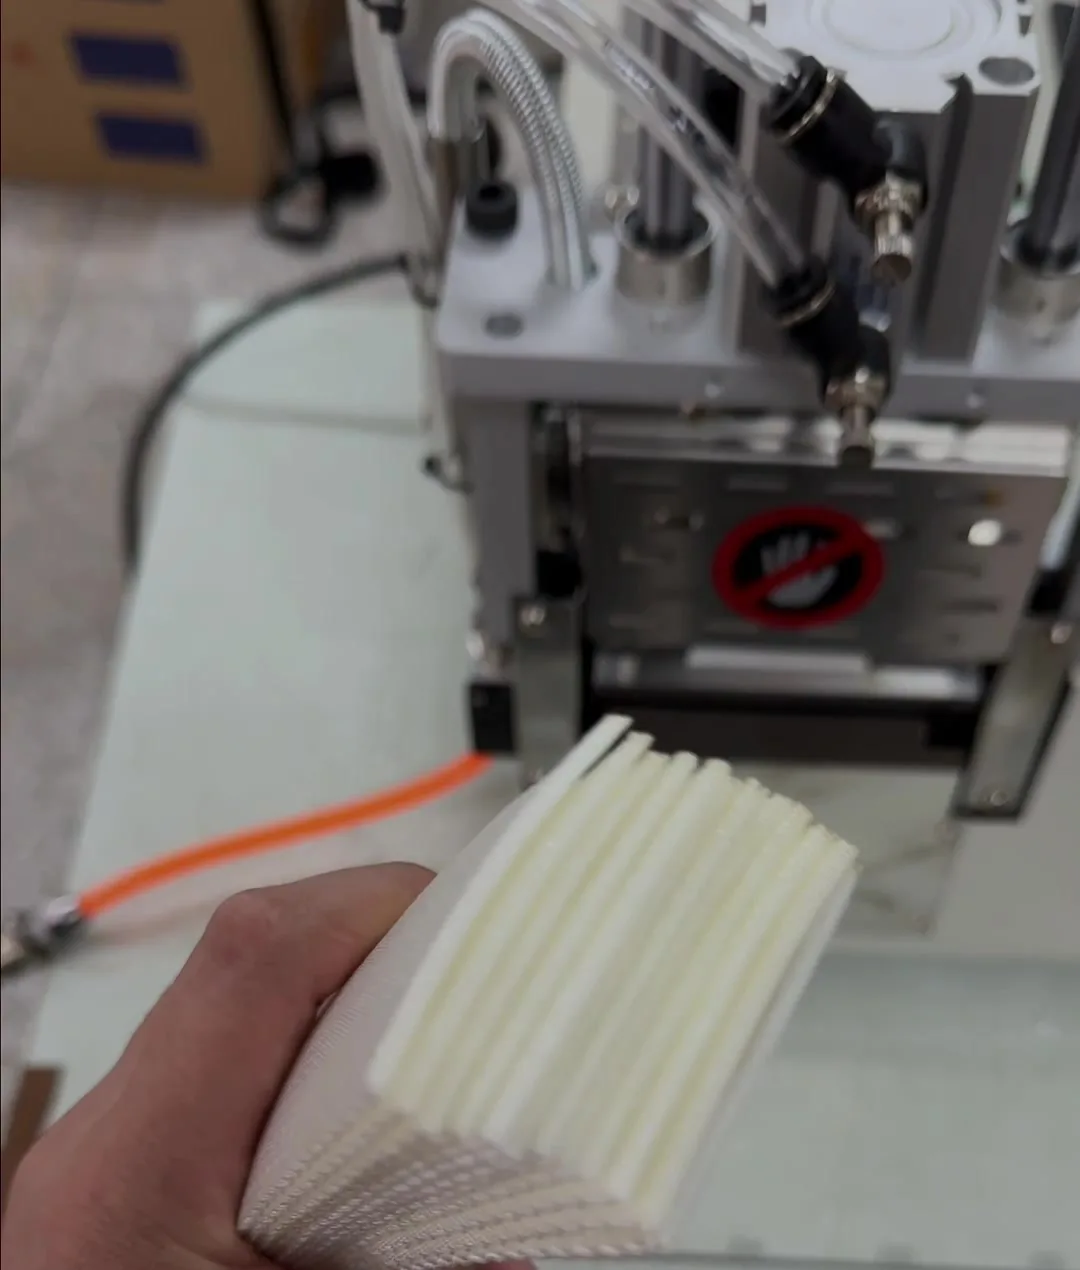
后面展示的带片端头看起来较整齐,没有明显的长毛丝或焦黑。接下来真正值得比较的,是同一种带料在计划生产条件下连续裁出的多片样品:是否仍有连丝,冷却后的端头是否容易散开,以及边缘的硬度会不会影响后续使用。
样品好不好,要放回你的工序里看
让带片冷却后,再轻轻弯折、揉动端头,可以帮助发现容易松散的边。也要看看多片样品之间有没有连丝、端头是否出现明显收缩或硬脆。表面发亮本身不等于温度过高,应与原料外观、焦化和变形等现象一起判断。
如果带子接下来要穿扣,就试一试端头是否容易穿过,硬边会不会妨碍装配;如果要缝制,就看看封边是否影响折叠和缝合。对吊装带、货物捆绑带这类承载用途,端头不散只是加工检查的一部分,手工拉扯也不能代替成品所需的强度和用途验证。
热刀封边要以材料能够熔合为前提。许多尼龙、涤纶织带可以考虑热切封边,纯棉等不会形成同样的热熔封边;混纺、涂层和其他结构还要看实际带料。先把纤维成分说清楚,比先猜一个温度更有用。
把问题样品和目标效果一起带来
如果你的厚织带还需要人工补剪,或者切完又散口,可以把有问题的带片、未裁的原料,以及你希望达到的端头效果一起提供给 HESPER。再补充材料成分、宽度、厚度、裁切长度和每天所需数量,就更容易讨论该从切刀配置、裁切条件还是端头工艺着手。
试切的目标不只是得到一张好看的端头照片,而是让带片顺利进入下一道工序,减少重复剪切和整理。寄样前先沟通需要的样品长度和数量,再用实际材料确认合适的方案。